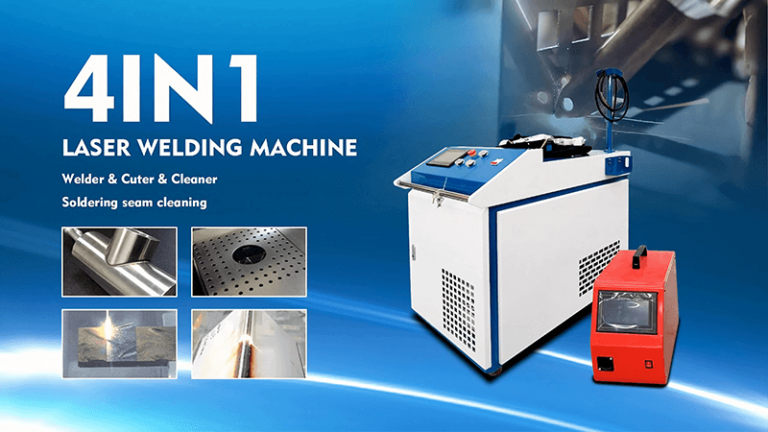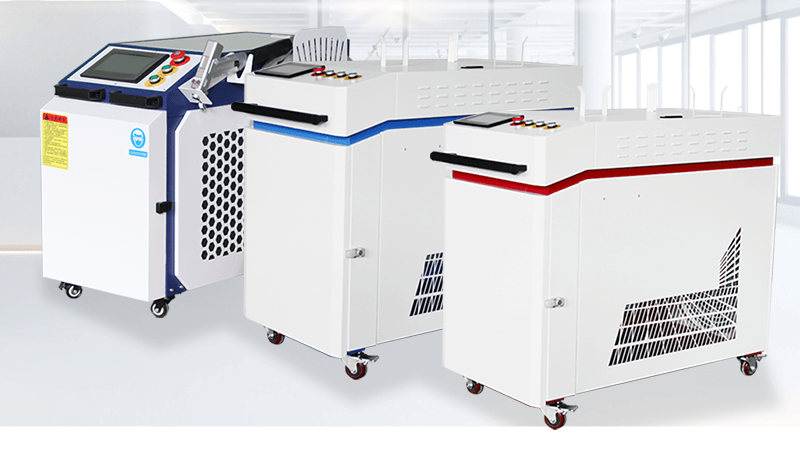
En matière de soudage laser, il est essentiel de bien régler les paramètres pour obtenir une soudure parfaite. Si vous avez trop de puissance, vous risquez de brûler le matériau ; si vous n'en avez pas assez, vous n'obtiendrez pas une liaison solide. En tant qu'ingénieur commercial chez Kirin Laser, j'ai aidé d'innombrables entreprises à optimiser leurs machines de soudage laser pour diverses applications, et je peux vous dire que les bons réglages peuvent faire toute la différence.
Alors, comment régler votre machine de soudage laser pour différentes applications ? Le processus n'est pas aussi compliqué qu'il y paraît. Avec la bonne approche, tout le monde peut maîtriser les réglages et obtenir des soudures constantes et de haute qualité à chaque fois.
Avant de plonger dans le vif du sujet des paramètres, assurons-nous que vous comprenez pourquoi il est important de bien faire les choses. Une machine de soudage laser mal configurée peut entraîner des soudures faibles, un gaspillage de matériau et une frustration des opérateurs. D'un autre côté, avec les bons réglages, vous pouvez obtenir des soudures précises, solides et propres qui vous feront gagner du temps et de l'argent à long terme. Dans ce guide, je vous présenterai les éléments essentiels de la configuration de votre machine de soudage laser pour tous les types d'applications.
Un calibrage correct de la machine de soudage laser garantit une qualité de soudure optimale.Vrai
L'étalonnage de la tête laser et le nettoyage de l'optique garantissent un meilleur alignement et des soudures de meilleure qualité.
Le choix du bon gaz auxiliaire n'est pas nécessaire pour le soudage laser.Faux
La sélection du gaz auxiliaire approprié, comme l’argon ou l’hélium, est cruciale pour la protection du matériau et la qualité de la soudure.
Comment choisir la bonne machine de soudage laser pour votre application ?
Pour choisir la bonne machine de soudage laser, il faut commencer par comprendre vos matériaux et vos besoins. Le soudage laser n'est pas un processus universel : il existe une variété de machines conçues pour différents matériaux, épaisseurs et niveaux de précision. Vous devrez évaluer des facteurs tels que :
- Type de materiau (acier inoxydable, aluminium, titane, etc.)
- Grosor (quelle est l'épaisseur du matériau que vous allez souder ?)
- Exigences de précision (avez-vous besoin de micro-soudure ou de joints plus grands ?)
La machine la mieux adaptée à vos besoins dépendra de ces facteurs. Par exemple, si vous travaillez avec des métaux fins, vous souhaiterez peut-être une machine avec une plus grande précision et un faisceau plus focalisé. Si vous soudez des matériaux plus épais, vous aurez besoin de plus de puissance.
Le tableau suivant fournit un aperçu complet des paramètres courants des machines de soudage laser avec différents niveaux de puissance, en particulier pour les matériaux en acier inoxydable, en alliage d'aluminium, en acier au carbone et en cuivre. Il vous aidera à choisir la meilleure machine de soudage laser en fonction de vos applications réelles.
| Source | Tuning Moteur | Vitesse de soudage (mm/s) | Diamètre du point (mm) | Fréquence d'impulsion (kHz) | Épaisseur soudable (mm) |
|---|---|---|---|---|---|
| Acier Inoxydable | 1.5 kW | 30 - 60 | 0.2 - 0.4 | 20 - 50 | ≤ 3.5 |
| 2 kW | 40 - 80 | 0.3 - 0.5 | 30 - 70 | 1 - 6 | |
| 3 kW | 60 - 100 | 0.4 - 0.6 | 40 - 100 | 0.1 - 3 | |
| Acier inoxydable | 1.5 kW | 20 - 50 | 0.2 - 0.3 | 15 - 40 | ≤ 3.5 |
| 2 kW | 30 - 70 | 0.3 - 0.4 | 20 - 60 | 1 - 5 | |
| 3 kW | 40 - 90 | 0.4 - 0.5 | 30 - 80 | 1 - 3 | |
| Acier au carbone | 1.5 kW | 25 - 55 | 0.2 - 0.4 | 18 - 45 | ≤ 3.5 |
| 2 kW | 35 - 75 | 0.3 - 0.5 | 25 - 65 | 1 - 6 | |
| 3 kW | 50 - 100 | 0.4 - 0.6 | 35 - 90 | 0.5 - 8 | |
| Copper | 1.5 kW | 10 - 30 | 0.2 - 0.3 | 10 - 30 | ≤ 3 |
| 2 kW | 20 - 40 | 0.3 - 0.4 | 20 - 50 | ≤ 3 | |
| 3 kW | 30 | ≥ 0.4 | ≥ 30 | 1 - 3 |
Remarques :
- Les paramètres peuvent varier en raison des différences dans la composition du matériau, l’état de surface et la configuration des joints.
- Les opérations réelles doivent ajuster les paramètres de soudage en fonction de situations spécifiques pour garantir la qualité et l’efficacité du soudage.
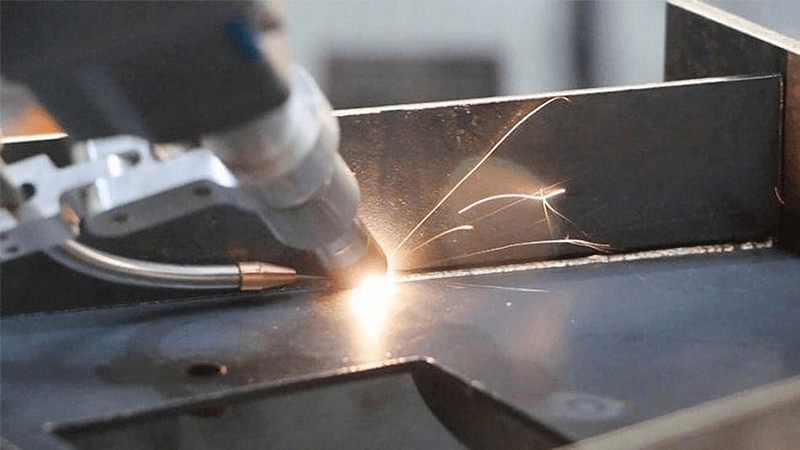
Guide étape par étape pour configurer votre machine de soudage laser
Maintenant que vous avez choisi la bonne machine, il est temps de la configurer. Voici un guide étape par étape pour vous assurer de partir du bon pied :
Préparer l'espace de travail
Assurez-vous que votre zone de soudage est propre, exempte de tout matériau inflammable et bien éclairée. Cela est essentiel pour la sécurité et pour obtenir une soudure propre.
Préparez l'équipement de protection nécessaire
Portez un équipement de protection (gants, lunettes, etc.) et assurez-vous que votre espace de travail est correctement ventilé.
Préparer le fil de soudure
Le soudage de différents matériaux métalliques nécessite différents fils de soudage pour faciliter le soudage.
Comment choisir le fil de soudage pour la préparation au soudage laser
Lors de la préparation du soudage au laser, le choix du fil de soudage approprié est essentiel pour obtenir des soudures de haute qualité et durables. Le choix du fil de soudage dépend du matériau à souder, de l'épaisseur de la pièce et des exigences spécifiques du travail de soudage. Vous trouverez ci-dessous un guide systématique pour aider les clients à choisir le fil de soudage approprié pour différents matériaux.
- Acier Inoxydable
-
Compatibilité de composition : Le fil de soudage doit correspondre à la composition du matériau de base. Par exemple, pour le soudage de l’acier inoxydable 304, on utilise généralement le fil ER308 car sa teneur en chrome et en nickel garantit une résistance à la corrosion similaire à celle du métal de base.
-
Pureté : Le fil de soudage doit présenter une pureté élevée et une teneur minimale en impuretés (comme le soufre et le phosphore) afin d’éviter les inclusions dans la soudure, qui pourraient nuire à sa qualité et à sa résistance à la corrosion. La teneur en soufre doit être inférieure à 0.03 %.
-
Sélection du diamètre : Choisissez le diamètre du fil en fonction de l’épaisseur de la pièce à usiner :
- Soudure de tôles minces : 0.8 - 1.2 mm.
- Soudure de tôles épaisses : 1.6 - 2.4 mm.
- Laiton (fil de soudage en alliage de cuivre)
-
Pour le laiton mince (épaisseur < 1.5 mm) : Utilisez un fil de soudage de plus petit diamètre (0.8 - 1.0 mm) pour contrôler la chaleur et éviter une évaporation excessive de zinc, ce qui pourrait réduire la qualité de la soudure.
-
Pour le laiton moyen (épaisseur 1.5 - 3 mm) : Un diamètre de fil de 1.0 - 1.2 mm assure suffisamment de métal d'apport pour une soudure solide.
-
Pour le laiton épais (épaisseur > 3 mm) : Choisissez un diamètre de fil plus grand (1.2 - 1.6 mm) pour fournir suffisamment de matériau d'apport pour une soudure solide et épaisse.
- Aluminium
-
Pureté et composition de l'alliage : Pour le soudage de l'aluminium pur, utilisez des fils d'aluminium de haute pureté (par exemple, séries 1070 et 1100). Pour le soudage des alliages d'aluminium (par exemple, 6061), choisissez des fils de soudage compatibles avec le matériau de base, tels que l'ER4043 ou l'ER5356. L'ER4043 convient aux applications où l'aspect esthétique est moins critique, mais où l'étanchéité est primordiale, tandis que l'ER5356 offre une résistance mécanique supérieure.
-
Propreté : L’aluminium étant très sensible à l’oxydation, il est essentiel de s’assurer que la surface du fil est propre. Avant utilisation, éliminez toute trace d’huile ou de couche d’oxyde afin d’éviter les défauts de soudure.
-
Sélection du diamètre : Le diamètre du fil doit correspondre à l’épaisseur du matériau :
- Feuilles d'aluminium minces : 1.0 - 1.6 mm.
- Feuilles d'aluminium épaisses : 2.0 - 3.0 mm.
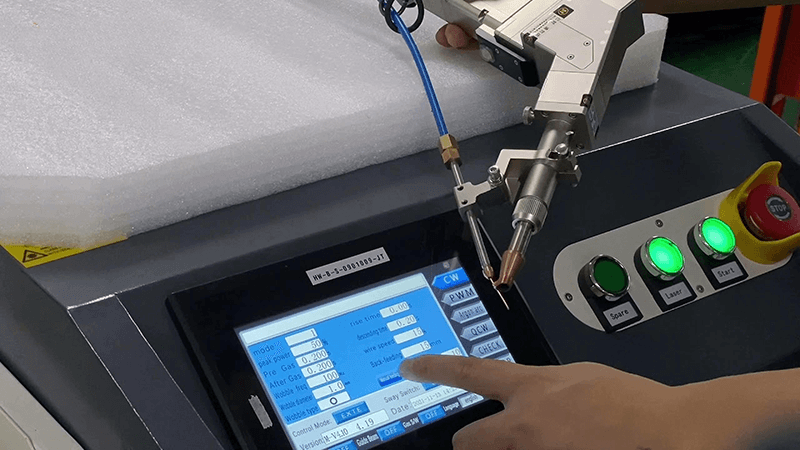
- Acier au carbone (fil de soudage solide)
-
Pour l'acier au carbone mince (épaisseur < 3 mm) : Utilisez un fil de soudage de plus petit diamètre (0.8 - 1.0 mm) pour éviter un courant excessif et éviter la perforation tout en assurant une bonne formation de soudure.
-
Pour l'acier au carbone moyen (épaisseur 3 à 6 mm) : Un diamètre de fil de 1.0 à 1.2 mm convient pour maintenir la qualité de la soudure tout en améliorant la vitesse de soudage.
-
Pour l'acier au carbone épais (épaisseur > 6 mm) : Un diamètre de fil plus grand (1.2 - 1.6 mm) est idéal pour fournir suffisamment de métal d'apport afin de supporter des charges plus élevées et de créer des soudures plus solides.
Afin de vous montrer comment choisir plus clairement le fil de soudage, le tableau suivant sera la meilleure référence.
| Source | Lignes directrices pour la sélection des fils de soudage | Diamètre approprié | Remarques |
|---|---|---|---|
| Acier Inoxydable | - La composition du fil de soudage doit correspondre au matériau de base (par exemple, ER308). - Fil de soudage de haute pureté avec un minimum d'impuretés. |
- Feuille mince (<3mm) : 0.8 - 1.2mm. - Tôle épaisse (>6mm) : 1.6 - 2.4mm. |
- Assurez-vous que la composition du fil correspond au matériau de base pour garantir la résistance à la corrosion. |
| Laiton | - Le choix du fil dépend de l'épaisseur du laiton. - Diamètre plus petit pour le laiton fin afin d'éviter une évaporation excessive du zinc. |
- Laiton fin (<1.5 mm) : 0.8 - 1.0 mm. - Épaisseur moyenne (1.5 - 3 mm) : 1.0 - 1.2 mm. - Laiton épais (>3mm) : 1.2 - 1.6mm. |
- Contrôler la chaleur pour éviter les défauts de soudure. |
| Aluminium | - Fil d'aluminium de haute pureté (par exemple, séries 1070, 1100). - Pour les alliages, faites correspondre la composition du fil avec le matériau de base (par exemple, ER4043, ER5356). - Gardez la surface du fil propre pour éviter l'oxydation. |
- Aluminium mince (<3mm) : 1.0 - 1.6mm. - Aluminium épais (>3mm) : 2.0 - 3.0mm. |
- L'aluminium est très sujet à l'oxydation, assurez-vous donc que la surface du fil est propre avant utilisation. |
| Acier au carbone | - Sélectionnez le diamètre du fil en fonction de l'épaisseur du matériau. - Utiliser des diamètres plus petits pour l'acier fin afin d'éviter la surchauffe. |
- Acier au carbone mince (<3 mm) : 0.8 - 1.0 mm. - Épaisseur moyenne (3 - 6 mm) : 1.0 - 1.2 mm. - Acier au carbone épais (> 6 mm) : 1.2 - 1.6 mm. |
- Assurez-vous que suffisamment de métal d'apport est fourni pour des soudures plus solides. |
Sélectionnez le gaz auxiliaire :
En général, l'azote suffit. Cependant, je vous fournirai ici une explication plus détaillée si vous avez besoin d'une soudure très précise.
Gaz auxiliaires et débits pour le soudage laser de différents matériaux
Le tableau suivant fournit un aperçu clair des gaz auxiliaires et des débits appropriés pour différents matériaux et exigences de soudage.
| Source | gaz auxiliaire | Fonction | Plage de débit |
|---|---|---|---|
| Acier Inoxydable | Argon | Protège le bain de fusion et la zone de soudage, empêche l'oxydation et la nitruration | Plaques minces (< 3 mm) : 8-12 L/min Plaques épaisses (> 5 mm) : 12-18 L/min |
| Hélium | Améliore la stabilité du plasma, améliore le taux d'absorption de l'énergie laser | Plaques minces : 10-14 L/min Tôles épaisses ou soudage haute puissance : 14-20 L/min |
|
| Copper | Hélium | Améliore le couplage laser-cuivre, empêche l'oxydation | Plaques minces (< 2 mm) : 12-16 L/min Plaques épaisses (2-5 mm) : 16-20 L/min |
| Azote | Réduit l'oxydation du cuivre, réduit les coûts mais nécessite une utilisation prudente | Plaques minces : 10-14 L/min Plaques épaisses : 14-18 L/min |
|
| Aluminium | Argon | Protège le bain de fusion, empêche l'oxydation de l'aluminium | Plaques minces (< 3 mm) : 6-10 L/min Plaques épaisses (3-6 mm) : 10-14 L/min |
| Acier au carbone | Dioxyde de carbone (CO2) | Nettoie le bain de fusion, améliore la formation de la soudure, mais un excès de CO2 peut entraîner une accumulation de carbone | Plaques minces (< 3 mm) : 8-12 L/min Plaques épaisses (> 5 mm) : 12-16 L/min |
| Mélange Argon-CO2 | Combine les propriétés protectrices de l'argon avec les caractéristiques actives du CO2 pour améliorer la formation de soudure et la transition des gouttelettes | Plaques minces : 10-14 L/min Plaques épaisses : 14-18 L/min |
Remarques
-
Argon : Gaz inerte, l'argon est largement utilisé dans le soudage laser de matériaux comme l'acier inoxydable et l'aluminium pour protéger la zone de soudure de l'oxydation.
-
Hélium : Utilisé pour améliorer l'absorption de l'énergie laser et la stabilité du plasma, notamment pour le soudage de matériaux épais comme le cuivre et l'acier inoxydable.
-
Dioxyde de carbone : Convient au soudage de l'acier au carbone, aide à nettoyer le bain de fusion mais doit être utilisé avec précaution pour éviter un excès de carbone dans la soudure.
-
Azote : Utilisé en soudage des alliages de cuivre pour limiter l'oxydation, il doit cependant être employé avec précaution afin d'éviter tout problème de qualité dans la soudure.
Étalonnage initial
Votre machine doit déjà être calibrée, mais vérifiez l'alignement de la tête laser et assurez-vous que l'optique est claire et exempte de poussière.
Une fois ces étapes effectuées, vous pouvez commencer à ajuster vos paramètres.
Pour les tôles d'aluminium minces, un diamètre de fil de soudage de 2.0 à 3.0 mm est idéal.Faux
Les feuilles d'aluminium minces nécessitent des diamètres de fil plus petits, généralement de 1.0 à 1.6 mm, pour éviter les défauts.
Les machines à souder pour matériaux épais nécessitent des réglages de puissance plus élevés.Vrai
Les matériaux plus épais nécessitent une puissance plus élevée pour garantir des soudures solides et un apport de chaleur adéquat.
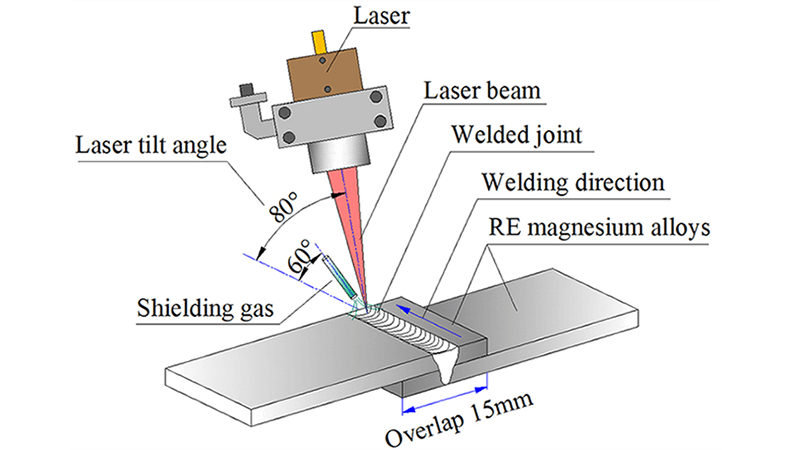
Comment régler la puissance et la vitesse pour différents matériaux ?
La clé pour obtenir de bonnes soudures est de trouver le bon équilibre entre puissance et vitesse pour le matériau à traiter.
- Tuning Moteur:Le niveau de puissance détermine la quantité d'énergie émise par le laser. Une puissance plus élevée est nécessaire pour les matériaux plus épais ou les métaux plus résistants.
- Speed:La vitesse à laquelle le laser se déplace sur le matériau affecte l'apport de chaleur et, par conséquent, la qualité de la soudure. Trop rapide, la soudure ne se formera pas correctement ; trop lente, vous risquez de surchauffer le matériau.
Par exemple, si vous soudez de l'acier inoxydable, vous pouvez commencer avec des réglages d'environ 200 à 300 watts de puissance et une vitesse de 1 à 2 m/min. Pour l'aluminium, en revanche, vous devrez réduire la puissance à 100-150 watts et augmenter la vitesse, car l'aluminium est beaucoup plus sensible à la chaleur.
Exemples de paramètres de soudage laser :
Vous trouverez ci-dessous le tableau des paramètres de soudage laser, qui servent de valeurs de référence en fonction des besoins de soudage courants et des caractéristiques des matériaux, mais des ajustements doivent être effectués en fonction de conditions de soudage spécifiques.
| Type d'ouvrage | Grosor | Puissance (W) | Vitesse de soudage (mm/s) | Diamètre du point (mm) | Fréquence d'impulsion (kHz) | Quantité de défocalisation |
|---|---|---|---|---|---|---|
| Acier Inoxydable | <1mm | 500 - 1000 | 30 - 80 | 0.2 - 0.4 | 20 - 50 | Défocalisation positive |
| 1 - 3mm | 1000 - 2000 | 20 - 50 | 0.3 - 0.5 | 30 - 70 | Défocalisation neutre ou positive | |
| > 3mm | 2000 - 3000 | 10 - 30 | 0.4 - 0.6 | 40 - 100 | Défocalisation négative | |
| Copper | <1mm | 800 - 1200 | 20 - 50 | 0.2 - 0.3 | 10 - 30 | Défocalisation positive |
| 1 - 3mm | 1200 - 2000 | 10 - 30 | 0.3 - 0.4 | 20 - 50 | Neutri | |
| > 3mm | 2000 - 3000 | 5 - 20 | 0.4 - 0.5 | 30 - 70 | Défocalisation négative | |
| Aluminium | <1mm | 600 - 1000 | 30 - 70 | 0.2 - 0.3 | 15 - 40 | Défocalisation positive |
| 1 - 3mm | 1000 - 2000 | 20 - 50 | 0.3 - 0.4 | 20 - 60 | Neutri | |
| > 3mm | 2000 - 3000 | 10 - 30 | 0.4 - 0.5 | 30 - 80 | Défocalisation négative | |
| Acier au carbone | <3mm | 800 - 1500 | 30 - 70 | 0.2 - 0.4 | 18 - 45 | Défocalisation positive |
| 3 - 6mm | 1500 - 2500 | 20 - 50 | 0.3 - 0.5 | 25 - 65 | Neutri | |
| > 6mm | 2500 - 3500 | 10 - 30 | 0.4 - 0.6 | 35 - 90 | Défocalisation négative |
Remarques :
-
Puissance (W) : La puissance du laser requise pour le soudage, ajustée en fonction de l'épaisseur du matériau.
-
Vitesse de soudage (mm/s) : Vitesse à laquelle le soudage est effectué. Plus la vitesse est élevée pour les matériaux fins, plus la vitesse est faible pour les matériaux épais.
-
Diamètre du spot (mm) : Le diamètre du spot laser influe sur la focalisation du laser. Différentes tailles conviennent à différents matériaux.
-
Fréquence d'impulsion (kHz) : Fréquence du laser pulsé. Les fréquences élevées sont utilisées pour les matériaux fins, tandis que les fréquences basses sont utilisées pour les matériaux épais.
-
Défocalisation : distance entre le point focal du laser et la surface du matériau. Une défocalisation positive est utilisée pour les matériaux fins, et une défocalisation négative pour les matériaux épais.
Mise au point et alignement : obtenir des soudures parfaites
Le soudage au laser est une question de précision. C'est là que la mise au point et l'alignement entrent en jeu. Si le laser n'est pas correctement focalisé sur le matériau, la soudure peut être irrégulière ou, pire, échouer complètement. Voici ce que vous devez savoir :
-
Mise au point : Ajustez le point focal du faisceau laser en fonction de l’épaisseur et du type de matériau. Dans la plupart des applications, le point focal doit se situer juste au-dessus de la surface du matériau.
-
Alignement: Vérifiez régulièrement l'alignement de la machine pour vous assurer que le faisceau laser atteint le bon endroit. Un mauvais alignement peut entraîner des soudures de mauvaise qualité, voire endommager la machine.
Un conseil rapide : utilisez une pièce d'essai pour vérifier l'alignement et la mise au point avant de commencer le soudage. Cela peut vous faire gagner du temps et du matériel à long terme.
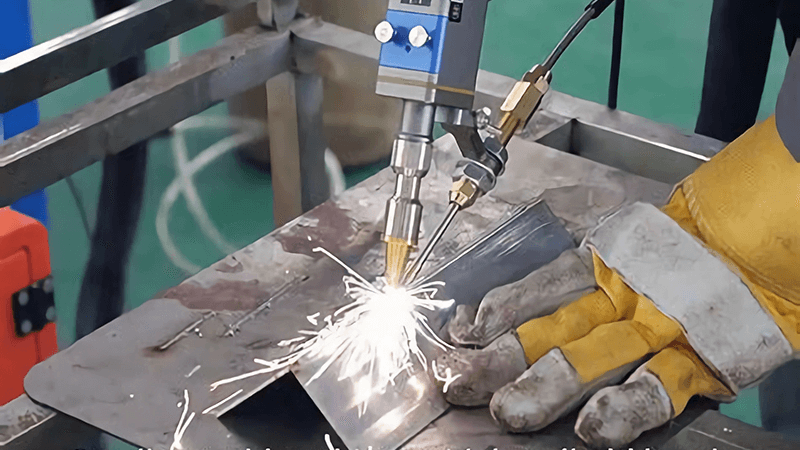
Paramètres avancés : Réglages de la durée et de la fréquence des impulsions
Si la puissance et la vitesse sont cruciales, des réglages avancés comme la durée et la fréquence des impulsions peuvent réellement faire passer vos soudures au niveau supérieur. Ces réglages sont particulièrement importants lorsque vous devez contrôler l'apport de chaleur et éviter les déformations, ce qui est souvent le cas avec des matériaux fins ou des composants délicats.
-
Durée d'impulsion : Il s'agit de la durée de chaque impulsion du laser. Les impulsions courtes conviennent aux soudures de précision, tandis que les impulsions longues sont plus adaptées aux matériaux épais.
-
Fréquence : Il s’agit du nombre d’impulsions par seconde. Les hautes fréquences sont idéales pour les matériaux minces, car elles permettent une soudure plus lisse et plus continue.
Le réglage de ces paramètres vous donnera un meilleur contrôle sur le processus de soudage, en particulier pour les applications spécialisées comme le soudage aérospatial ou la fabrication de dispositifs médicaux.
La vitesse de soudage doit toujours être réglée au maximum pour garantir la soudure la plus solide.Faux
La vitesse de soudage doit être équilibrée avec la puissance pour éviter une surchauffe ou une mauvaise formation de soudure.
La composition du fil de soudage doit correspondre au matériau de base pour une résistance de soudure optimale.Vrai
L'adaptation de la composition du fil au matériau de base garantit une soudure durable et solide.
Techniques de soudage spéciales pour applications spécifiques
Les différentes industries requièrent des techniques de soudage différentes et les paramètres de votre machine devront être ajustés pour chaque application. Voici quelques exemples :
-
Automobile : Les pièces automobiles nécessitent souvent un soudage de précision afin d’éviter d’endommager les composants sensibles. Dans ce cas, une puissance plus faible, une fréquence plus élevée et une vitesse plus rapide sont optimales.
-
Aérospatiale : Dans le secteur aérospatial, on travaille souvent avec des matériaux légers et très résistants. Il est essentiel de minimiser l’apport de chaleur afin d’éviter toute déformation ou tout endommagement du matériau.
-
Dispositifs médicaux : Dans le domaine médical, la propreté est essentielle. Le soudage laser est utilisé pour créer des joints petits et précis dans les implants ou les instruments chirurgicaux, où une soudure propre est indispensable.
Chaque application requiert un ensemble de paramètres qui lui est propre. Assurez-vous de consulter le manuel de votre machine et d'effectuer les réglages nécessaires pour des performances optimales.
Dépannage : problèmes courants et comment les résoudre
Même avec les meilleurs paramètres, vous pouvez rencontrer des problèmes. Voici quelques problèmes courants et comment les résoudre :
-
Soudures faibles ou irrégulières : cela peut être dû à des réglages de puissance incorrects ou à un laser mal aligné. Revérifiez vos réglages et votre alignement.
-
Chaleur excessive : si le matériau se déforme ou se décolore, la puissance est peut-être trop élevée. Réduisez la puissance ou augmentez la vitesse.
-
Soudures poreuses : cela peut se produire lorsque le matériau n'est pas propre. Assurez-vous que le matériau est exempt d'huile, de rouille ou de saleté avant de commencer.
Comment entretenir votre machine de soudage laser pour des performances optimales ?
L'entretien est essentiel pour garantir que votre machine de soudage laser continue à fonctionner de manière optimale. Voici quelques conseils pour assurer son bon fonctionnement :
-
Nettoyez les lentilles:Au fil du temps, les lentilles laser peuvent se salir, réduisant ainsi leur efficacité.
Nettoyez-les régulièrement pour garantir des performances laser optimales. -
Vérifiez le système de refroidissement : une surchauffe peut entraîner des problèmes de performance. Assurez-vous que le système de refroidissement fonctionne correctement.
-
Étalonnage de routine : Calibrez périodiquement votre machine pour vous assurer que tous les réglages sont précis.
Suivre un programme d’entretien régulier prolongera la durée de vie de votre machine et lui permettra de fonctionner à une efficacité maximale.
Conclusion : maîtriser la configuration du soudage laser pour des résultats parfaits
La configuration d'une machine de soudage laser peut sembler complexe, mais avec la bonne approche, tout le monde peut le faire. En comprenant les paramètres clés (puissance, vitesse, mise au point et paramètres avancés comme la durée d'impulsion), vous pouvez obtenir des soudures parfaites pour n'importe quelle application. Que vous travailliez dans l'aérospatiale, l'automobile ou la fabrication médicale, la maîtrise de ces configurations garantira le bon déroulement et l'efficacité de vos projets.
Besoin d’aide avec votre configuration de soudage laser ? Contactez notre équipe Contactez Kirin Laser dès aujourd’hui pour des conseils d’experts et une assistance dans l’optimisation de votre machine pour n’importe quelle application.
Référence:
- "Comment choisir le meilleur équipement de soudage laser pour vos besoins ?", de Kirin Laser.
- "Quels facteurs affectent le prix des machines de soudage laser à fibre ?", de Kirin Laser.
- "Top 10 des entreprises de machines de soudage laser aux États-Unis", de Kirin Laser.
- "Top 10 des entreprises de machines de soudage laser en Chine", de Kirin Laser.
- "Meilleures machines de soudage laser à vendre en 2024", de Kirin Laser.
- "Soudage laser : quels matériaux pouvez-vous souder ?", de Kirin Laser.